1,底盘输送系统工艺说明
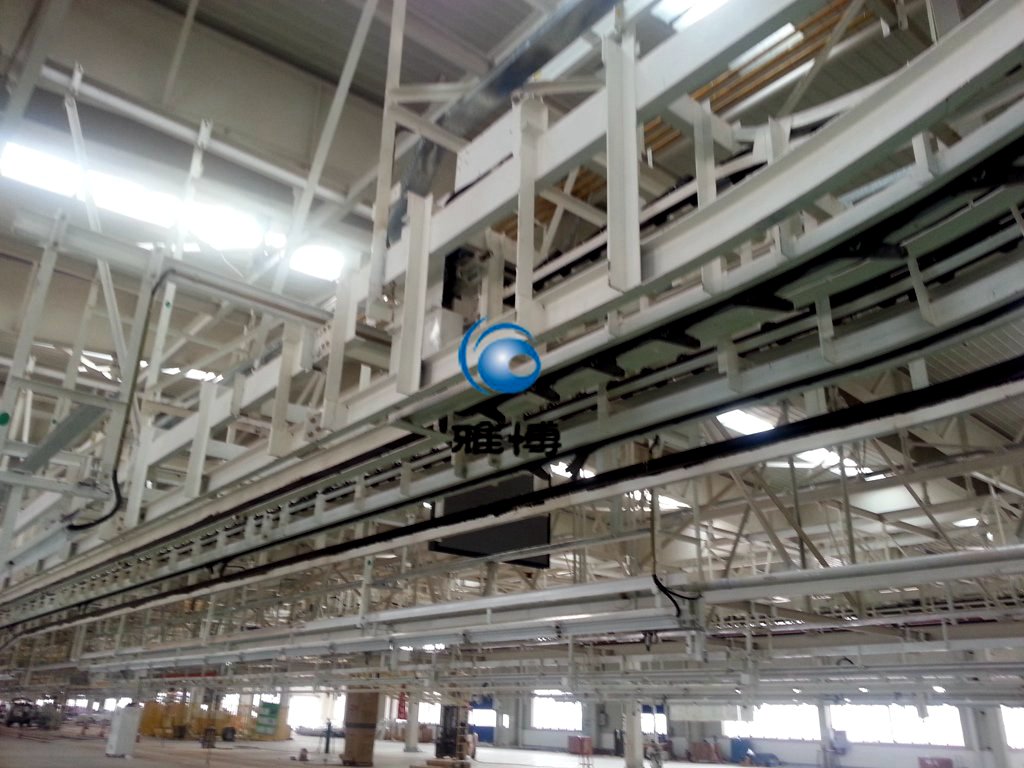
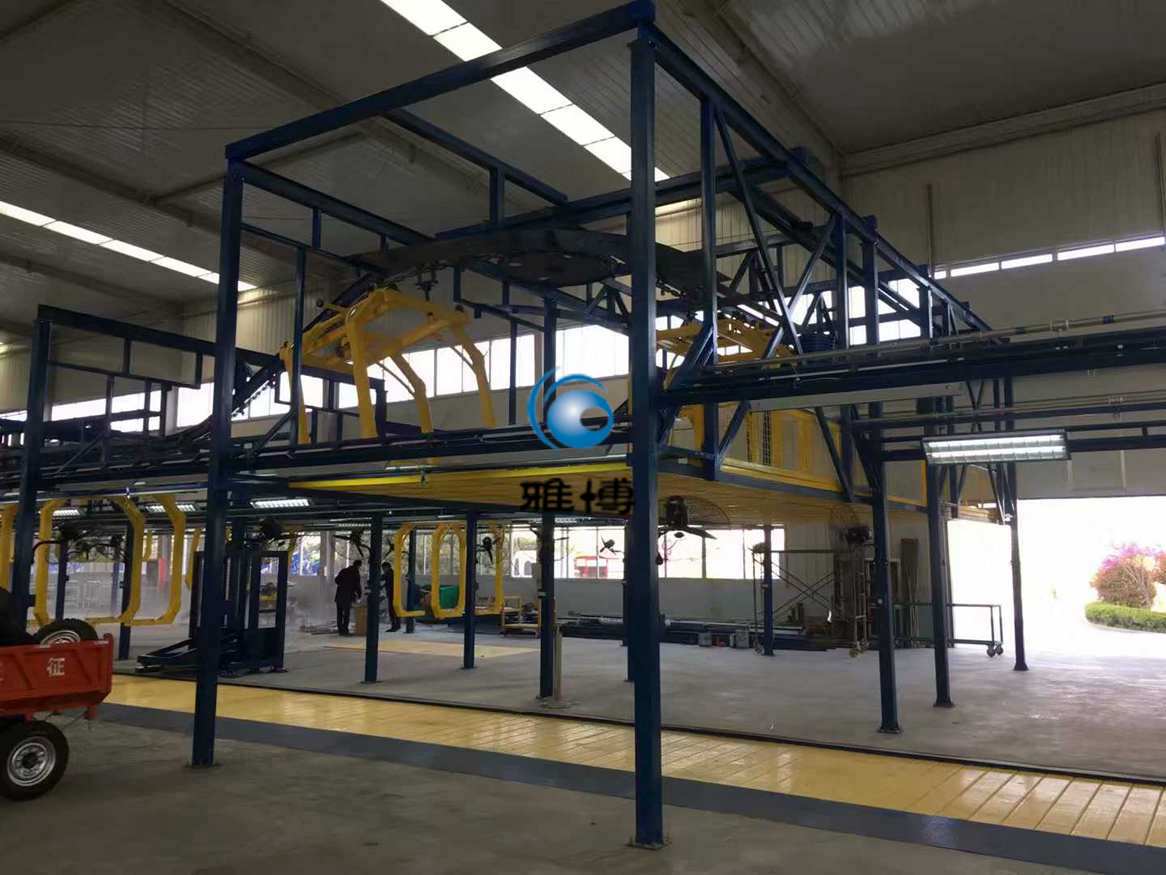
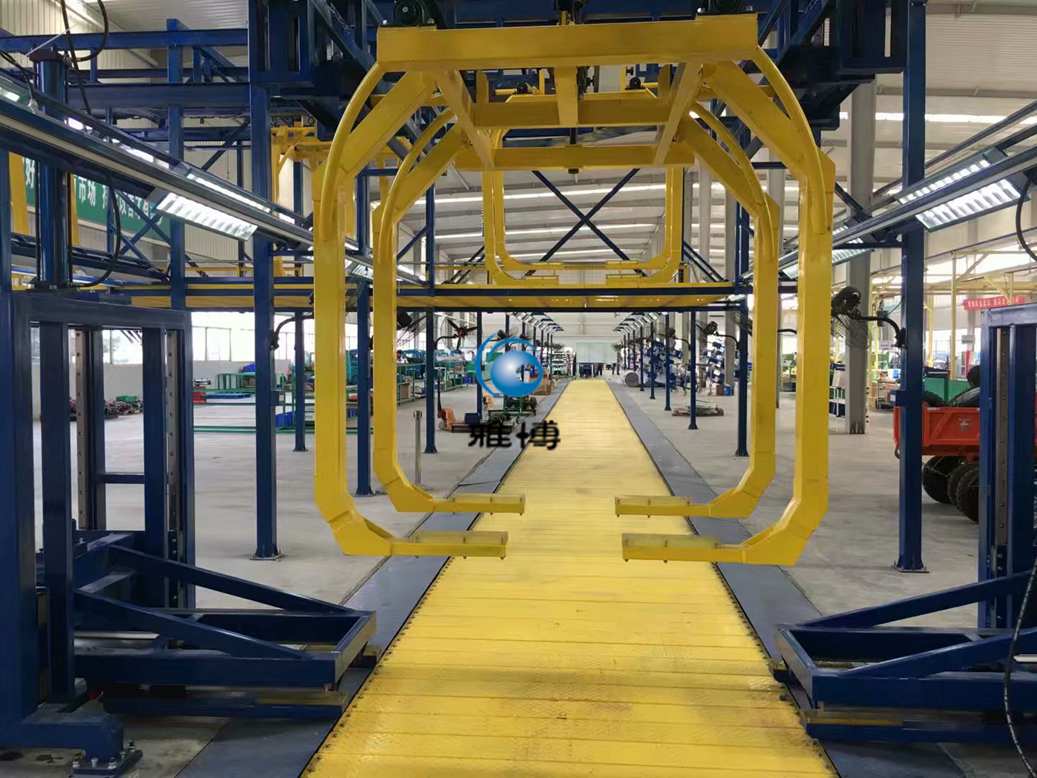
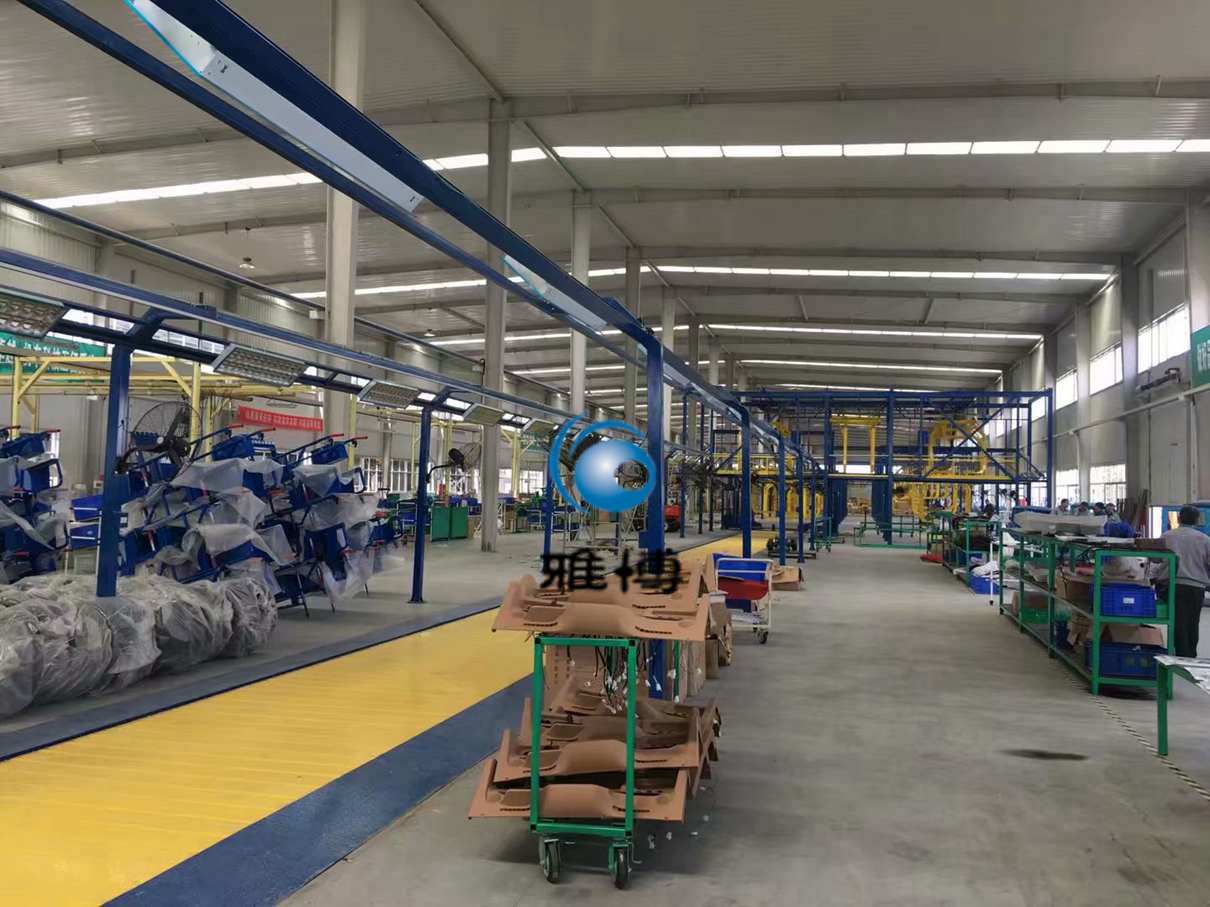
底盘线的主要功能是内饰装配完成后的车身在底盘线进行相应工序的装配,并最后送到最终装配线上。主要组成部分:输送部分/装配部分/转运部分/维修部分。
底盘装配线输送采用摩擦线输送系统,系统包括:包括内饰下线、底盘下线两台升降机、底盘一线、二线和空吊具返回线。
2,基本技术参数:
序号 | 项 目 | 参 数 |
1 | 用途 | 车身底盘装配 |
2 | 车身重量 | 最大上线质量2.0t, 最大下线质量2.8t |
3 | 输送机型 | FDS,摩擦线 |
4 | 节拍要求 | 生产节拍12JPH,转接节拍:15JPH |
5 | 吊具数量 (L形吊具、定位支撑可调) | 52个,其中装配工位数为25个 |
6 | 运行速度 | 工艺速度0.6~1.9m/min,输送速度24m/min |
7 | 工位间距 | 7500mm |
8 | 工艺段工位数量 | 25 |
9 | 底盘一线工位高度(裙边离地面高度) | 1-2工位裙边高度1750mm 4-9工位裙边高度1950mm 11-13工位裙边高度1750mm 3、10工位为转接工位 |
10 | 底盘二线工位高度(裙边离地面高度) | 14-19工位裙边高度350mm 21-25工位裙边高度800mm 20工位为转接工位 |
11 | 两底盘装配段间缓冲能力约 | 15min |
12 | 与内饰线及总装线间缓冲能力 | 20min |
13 | 护网底标高不小于4.2m |
芜湖新能源汽车底盘输送线